আপনার যখন আমাদের প্রয়োজন তখন যোগাযোগ করতে দ্বিধা করবেন না!
 বাড়ি / খবর / শিল্প সংবাদ / মিলিং এম/সি বায়িং গাইড: মেশিনের ধরন, মূল বৈশিষ্ট্য এবং দোকানের জন্য নির্বাচনের টিপস
মিলিং এম/সি বায়িং গাইড: মেশিনের ধরন, মূল বৈশিষ্ট্য এবং দোকানের জন্য নির্বাচনের টিপস
 2026.10.07
 শিল্প সংবাদ
মিলিং এম/সি আসলে কী করে
একটি মিলিং m/c একটি বহু-দন্ত ঘোরানো কাটার দিয়ে উপাদান সরিয়ে দেয় যখন ওয়ার্কপিসটি একটি টেবিলে আটকে থাকে। সেই একক বাক্যটি মিলিংকে বাঁক থেকে আলাদা করে: একটি লেদ দিয়ে অংশটি ঘোরে এবং টুলটি স্থির থাকে; একটি মিলিং মেশিনে টুলটি ঘূর্ণায়মান হয় এবং অংশটি এটির পরে খাওয়ানো হয়।
এই পার্থক্যটি নির্ধারণ করে যে প্রতিটি মেশিন কী ভাল করে। যেহেতু মিলিং একটি বিঘ্নিত কাটা, প্রতিটি সন্নিবেশ প্রান্ত শুধুমাত্র একটি বিপ্লবের অংশের জন্য নিযুক্ত থাকে, এটি ফ্ল্যাট, স্লট, পকেট, কাঁধ, কীওয়ে এবং কনট্যুরযুক্ত পৃষ্ঠগুলি পরিচালনা করে। বৃত্তাকার, অক্ষীয় প্রতিসম অংশগুলি এখনও একটি লেদ এর অন্তর্গত।
বেশিরভাগ আধুনিক মেশিন তিন থেকে পাঁচটি অক্ষ জুড়ে CNC দ্বারা নিয়ন্ত্রিত হয়। তিন-অক্ষ মডেলগুলি শুধুমাত্র X, Y এবং Z-এ চলে। চার- এবং পাঁচ-অক্ষ মডেলগুলি এক বা দুটি ঘূর্ণমান অক্ষ যুক্ত করে, যা একটি একক সেটআপে বেশ কয়েকটি মুখকে মেশিন করতে দেয় এবং প্রক্রিয়া থেকে পুনরায় ক্ল্যাম্পিং ত্রুটি সরিয়ে দেয়।
চারটি স্ট্রাকচারাল টাইপ এবং প্রত্যেকটি কী হ্যান্ডেল করে
স্ট্রোক এবং অক্ষ গণনা তুলনা করার আগে, টাকু দিক নিষ্পত্তি করুন। এটি চিপ ইভাকুয়েশন নির্ধারণ করে, কাটারটি কীভাবে অংশে পৌঁছায় এবং অপারেটর আসলে কতটা কাটা দেখতে পারে।
| টাইপ | টাকু | সাধারণ কাজ | প্রধান সীমাবদ্ধতা |
|---|---|---|---|
| উল্লম্ব | উল্লম্ব, Z axis downward | মুখ, পকেট, ছাঁচ পৃষ্ঠ, তুরপুন এবং লঘুপাত | গভীর গহ্বর থেকে চিপ উচ্ছেদ |
| অনুভূমিক | অনুভূমিক | স্লটিং, বক্স-টাইপ পাশের মুখ, ভারী স্টক অপসারণ | ওয়ার্কহোল্ডিং এবং দেখা কম সুবিধাজনক |
| সর্বজনীন | সামঞ্জস্যযোগ্য বা swiveling মাথা | কোণ বৈশিষ্ট্য, এক সেটআপে একাধিক মুখ | একটি ডেডিকেটেড ডিজাইনের তুলনায় সামান্য কম অনমনীয়তা |
| ডাবল কলাম | উল্লম্ব, carried on a bridge | বড় অংশ, দীর্ঘ ভ্রমণ দূরত্ব | মেঝে স্থান এবং ক্রয় খরচ |
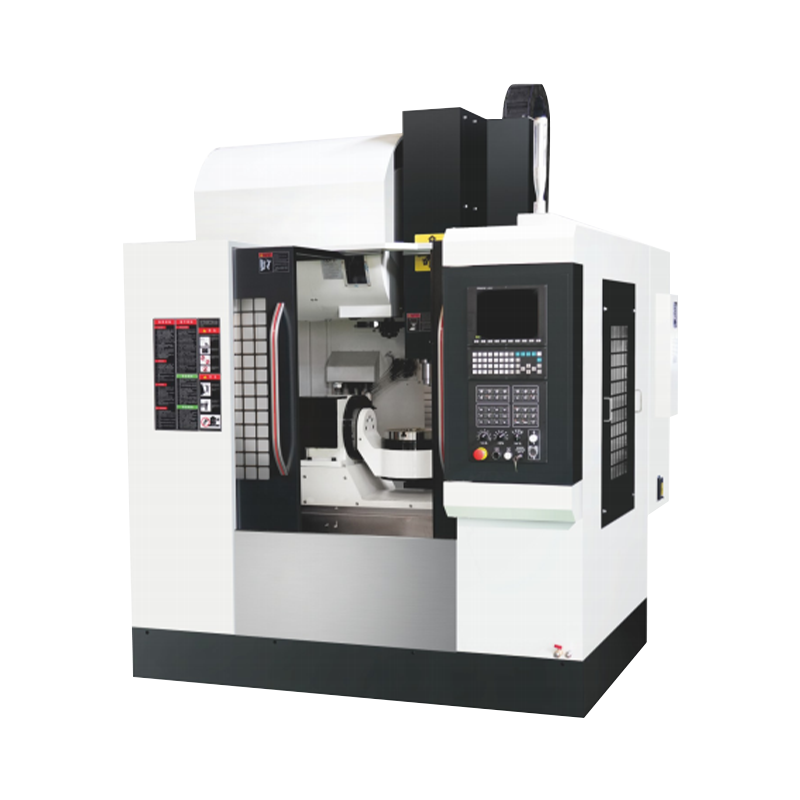
উল্লম্ব সাধারণ কাজের কাজের জন্য ডিফল্ট। অপারেটর সরাসরি কাটিং জোনের মধ্যে দেখায়, ওয়ার্কহোল্ডিং সোজা, এবং একটি চতুর্থ-অক্ষ ঘূর্ণমান টেবিল পরে মেশিন পুনর্নির্মাণ ছাড়া যোগ করা যেতে পারে। এই সংমিশ্রণ কেন একটি উল্লম্ব মেশিনিং কেন্দ্র একটি সাধারণ কর্মশালায় দৈনন্দিন মিলিং লোড বহন করে।
 উল্লম্ব Machining Centre উল্লম্ব মেশিনিং সেন্টার হল একটি উচ্চ-কর্মক্ষমতা সম্পন্ন CNC মেশিনিং সরঞ্জাম যা জটিল অংশগুলির নির্ভুলতা যন্ত্রের জন্য উপযুক্ত। এটি একটি উচ্চ-নির্ভুলতা C3-স্তরের বল গ্রহণ করে... পণ্য দেখুন →
স্পেসিফিকেশন যা প্রকৃতপক্ষে দামকে সরিয়ে দেয়
দুটি মেশিন একই এক্স-অক্ষ ভ্রমণের উদ্ধৃতি দিতে পারে এবং এখনও মূল্যের দুটির একটি ফ্যাক্টর দ্বারা পৃথক। ব্যবধানটি হেডলাইন ভ্রমণ চিত্রের নীচে বসেছে। এই পয়েন্টগুলি একে একে পরীক্ষা করুন:
- টেবিলের আকার এবং ব্যবহারযোগ্য ভ্রমণ। ভাইস, ফিক্সচার এবং যে কোনো ঘূর্ণমান টেবিল দ্বারা নেওয়া স্থান বিয়োগ করুন। একটি 150 মিমি ফিক্সচার সহ একটি 800 মিমি X স্ট্রোক অংশটির জন্য মোটামুটি 650 মিমি ছাড়ে।
- টাকু টেপার এবং শক্তি. BT40 বেশিরভাগ মাঝারি-শুল্ক কাজ কভার করে। BT50 এবং উচ্চ টর্ক রেটিং ইস্পাত ভারী স্টক অপসারণের জন্য উপযুক্ত।
- টাকু গতি পরিসীমা. একটি উচ্চ টপ স্পীড ছোট-ব্যাসের টুলস এবং অ্যালুমিনিয়ামকে সাহায্য করে, কিন্তু সীমার নীচের প্রান্তে টর্ক দ্বারা রুক্ষ কর্মক্ষমতা নির্ধারণ করা হয়।
- দ্রুত ট্র্যাভার্স এবং কাটিয়া ফিড হার. দ্রুত হার বায়ু কাটার সময় কমিয়ে দেয়; কাটিং ফিড হার বিচ্ছিন্নভাবে নয়, কাটার একটি বিবৃত গভীরতায় উদ্ধৃত করা উচিত।
- পজিশনিং এবং পুনরাবৃত্তি অবস্থান নির্ভুলতা. এই দুটি পৃথক সংখ্যা. পুনরাবৃত্তি সঠিকতা ব্যাচের ধারাবাহিকতা নিয়ন্ত্রণ করে; পজিশনিং নির্ভুলতা নিয়ন্ত্রণ করে যে টুলটি কতটা ঘনিষ্ঠভাবে প্রোগ্রাম করা পয়েন্টে পৌঁছায়।
- টুল ম্যাগাজিন ক্ষমতা এবং সময় পরিবর্তন. একটি ছোট পত্রিকা মানে ঘন ঘন স্টপ, এবং চিপ-টু-চিপ সময় একটি শিফট জুড়ে জমা হয়।
- CNC সিস্টেম এবং নিয়ন্ত্রিত অক্ষ. সেগুলি পরে যোগ করা যেতে পারে এমন প্রতিশ্রুতি গ্রহণ করার পরিবর্তে কোন ফাংশনগুলি সক্ষম করা হয়েছে তা স্বীকার করার সময় নিশ্চিত করুন৷
- চিপ অপসারণ এবং কুল্যান্ট হ্যান্ডলিং। গভীর পকেটে এবং রিমিং কাজে, চিপ বিল্ড-আপ টুল পরিধানের চেয়ে আগে ত্রুটি সৃষ্টি করে।
মিলিং বা বাঁক: অংশের সাথে মেশিনটি মিলান
ক্রেতারা প্রায়শই তাদের সামনে জ্যামিতির পরিবর্তে মেঝেতে ইতিমধ্যে যা আছে তার উপর ভিত্তি করে সরঞ্জাম নির্বাচন করে। চিন্তার একটি নিরাপদ ক্রম অংশ দিয়ে শুরু হয়:
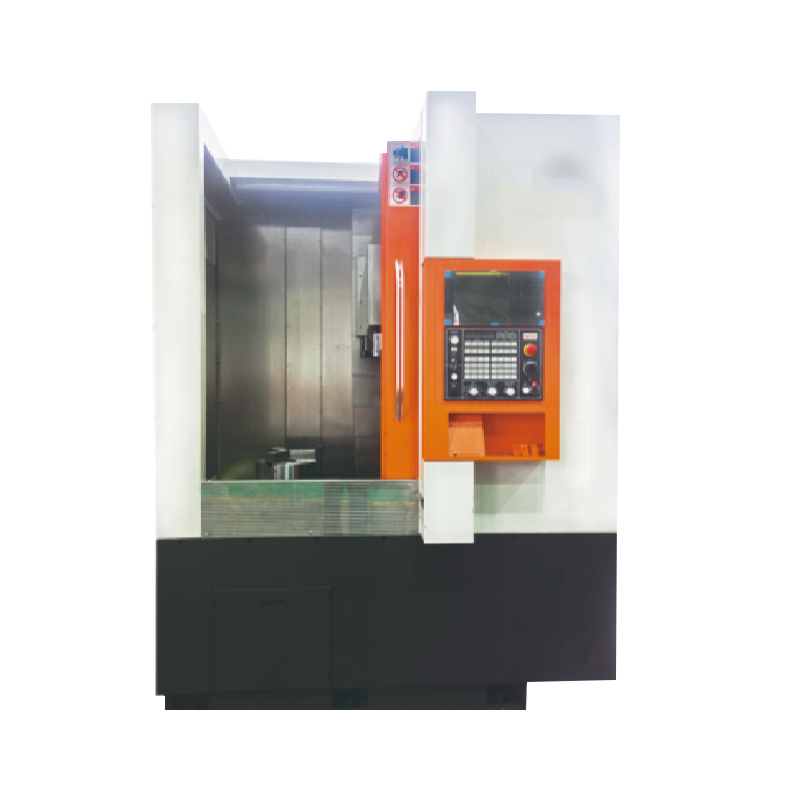
- ঘূর্ণায়মান অংশ যেমন শ্যাফ্ট, হাতা, ফ্ল্যাঞ্জ এবং ফিটিংগুলি লেদ বা একটিতে দ্রুততম গতিতে চলে অনুভূমিক বাঁক কেন্দ্র .
- প্রিজম্যাটিক অংশ যেমন প্লেট, হাউজিং, বন্ধনী এবং ছাঁচ সন্নিবেশ একটি মিলিং m/c এর অন্তর্গত।
- যে অংশগুলি উভয় বৈশিষ্ট্যকে একত্রিত করে, যেমন মিলড প্যাড সহ একটি ভালভ বডি, হয় দুটি অপারেশন বা একটি টার্ন-মিল প্ল্যাটফর্মে একটি পাসের প্রয়োজন।
যদি একই মেশিন উভয় পরিবারকে কভার করতে হয়, একটি তিন-অক্ষের উল্লম্ব মিল হল আরও ব্যবহারিক সূচনা পয়েন্ট। যদি কাজের চাপ অনেকাংশে শ্যাফ্ট-টাইপ উত্পাদন হয়, তাহলে প্রথমে একটি মিল কেনা হল ক্রয়ের ভুল অর্ডার।
উপাদান যা দীর্ঘমেয়াদী নির্ভুলতা নির্ধারণ করে
প্রাথমিক নির্ভুলতা সমাবেশ থেকে আসে। পাঁচ বছর পরে সঠিকতা অংশ নিজেদের থেকে আসে. সমাপ্ত পৃষ্ঠের উপর প্রভাব দ্বারা র্যাঙ্ক করা, এই আইটেমগুলি সম্পর্কে একজন সরবরাহকারীকে প্রশ্ন করা উচিত:
- টাকু সমাবেশ। ভারবহন বিন্যাস, প্রিলোড এবং তাপীয় আচরণ নির্ধারণ করে যে পৃষ্ঠের গুণমান গতি সীমার শীর্ষে থাকবে কিনা।
- পথপ্রদর্শক। বক্স উপায় ভারী কাটিয়া লোড প্রতিরোধ; রৈখিক রেলগুলি দ্রুত র্যাপিডের অনুমতি দেয় এবং নির্ভুলতাকে বেশিক্ষণ ধরে রাখে। পছন্দটি কাটার ধরন অনুসরণ করা উচিত, সাধারণ পছন্দ নয়।
- বল স্ক্রু। প্রিলোড ক্লাস এবং সীসা ব্যাকল্যাশকে প্রভাবিত করে এবং কিভাবে বারবার অক্ষ অবস্থানে ফিরে আসে।
- কাস্টিং রজন-বালি লোহা, সঠিকভাবে বয়স্ক এবং উদারভাবে আনুপাতিক, কম্পন স্যাঁতসেঁতে করে। একটি হালকা বিছানা এটি প্রেরণ করে এবং ফলাফলটি ওয়ার্কপিসে বকবক চিহ্ন হিসাবে উপস্থিত হয়।
- সিএনসি সিস্টেম। নিয়ন্ত্রণ সিদ্ধান্ত নেয় কোন সাইকেল পাওয়া যায় এবং কিভাবে মেশিনটি পরে বাড়ানো যায়।
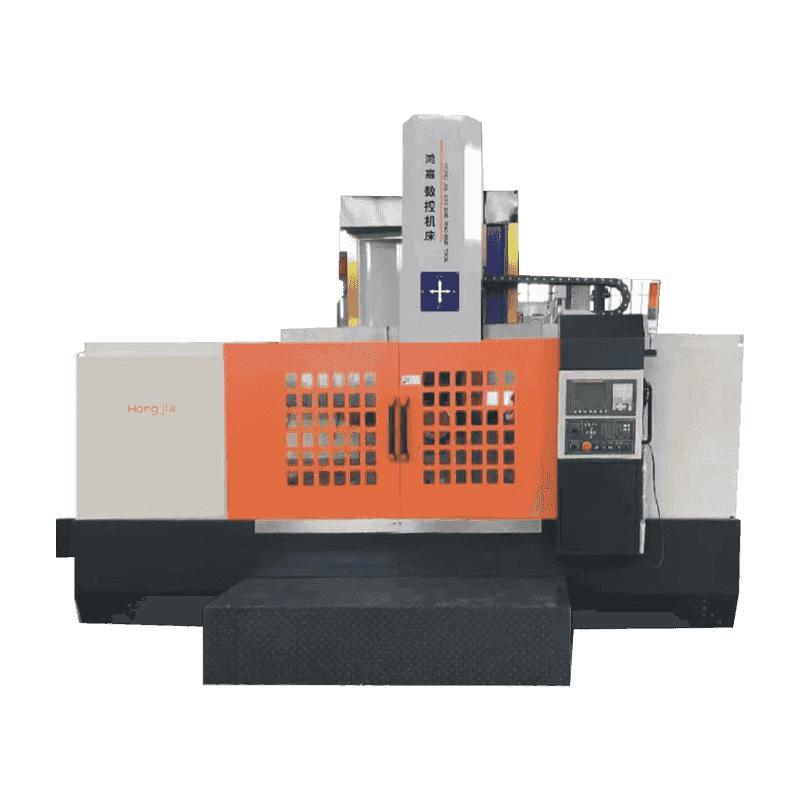
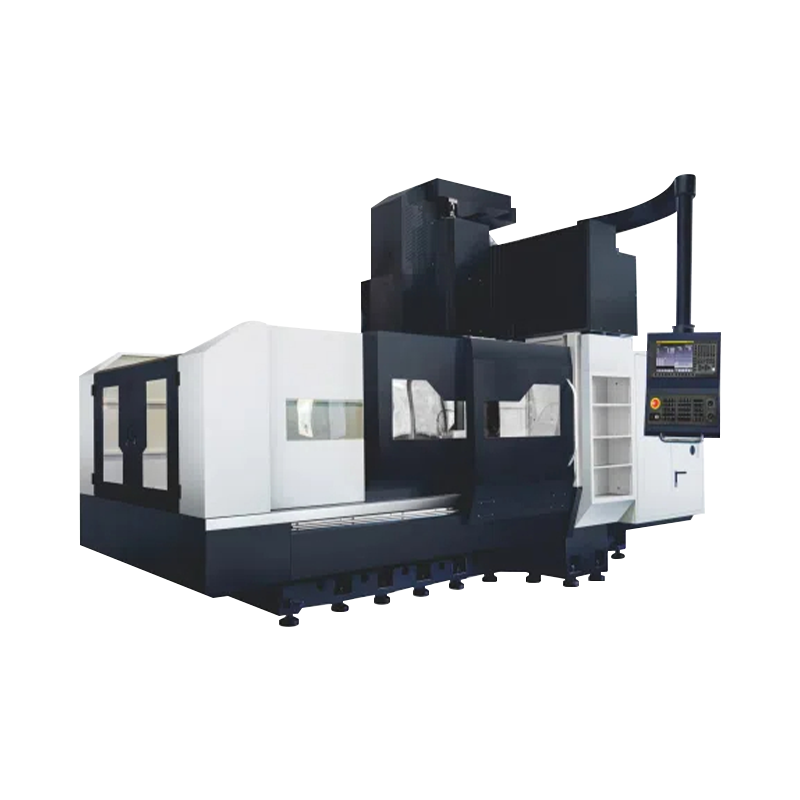
বড়, ভারী ওয়ার্কপিসগুলির জন্য, কাঠামোটি একটি সেতু-ধরনের নকশা পর্যন্ত চলে যায় যেখানে টাকুটি একটি ক্রস বিমের উপর বহন করা হয় এবং টেবিলটি স্থির থাকে, তাই মেশিনটিকে অংশটির ভর সরাতে হবে না।
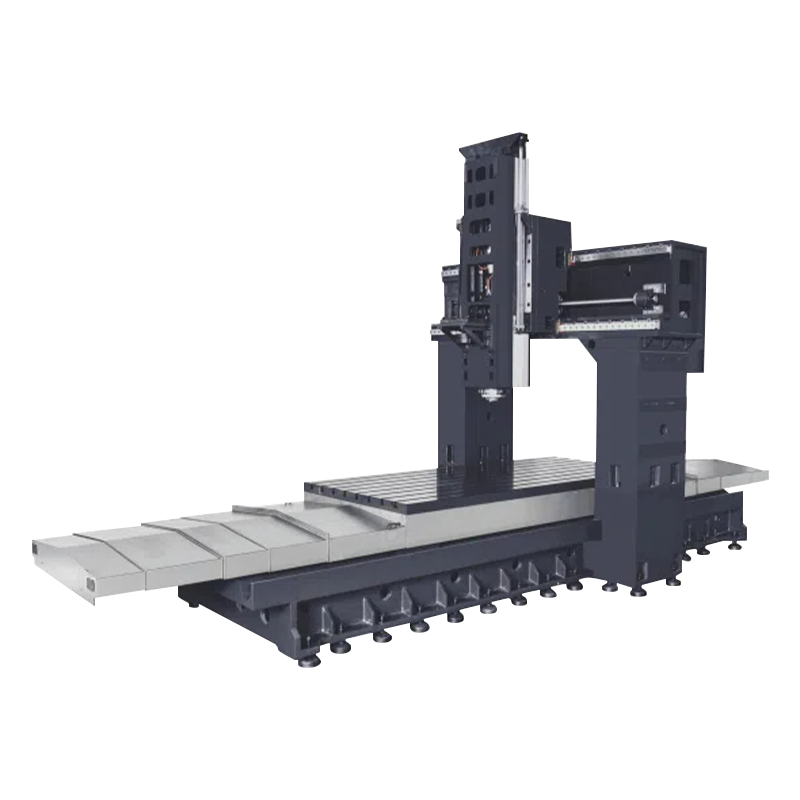 ডাবল কলাম মেশিনিং সেন্টার ড্রিলিং এবং ট্যাপিং মেশিনগুলি উচ্চ-মানের কনফিগারেশন ব্যবহার করে, যেমন 'Gintech PMI', 'Shangyin HIWIN' বা 'THK' C3-গ্রেড বল স্ক্রু, P4-গ্রেড বিয়ারিং, 'Speedcn' ডায়ার... পণ্য দেখুন →
চারটি ভুল ক্রেতারা পুনরাবৃত্তি করতে থাকে
- একা ভ্রমণে কেনাকাটা। কাগজে অংশ ফিট করে এমন একটি মেশিন ফিক্সচার, ঘূর্ণমান টেবিল এবং কুল্যান্ট গার্ডের সাথেও ফিট নাও হতে পারে।
- শীর্ষ গতি দ্বারা একটি টাকু নির্বাচন. একটি 12,000 rpm স্পিন্ডেল একটি ভারী স্টিলের কাটে কম টর্ক স্টল সহ, যখন একটি ধীর, টর্কিয়ার স্পিন্ডল অভিযোগ ছাড়াই একই কাজ শেষ করে।
- চিপ এবং কুল্যান্ট ব্যবস্থাপনাকে অবমূল্যায়ন করা। আটকা পড়া চিপগুলি পরবর্তী পাসে পুনরায় কাটা হয়, যা একটি সুস্পষ্ট দোষের পরিবর্তে দুর্বল ফিনিশ এবং ত্বরিত সন্নিবেশ পরিধান হিসাবে দেখায়।
- একটি পরীক্ষা কাটা ছাড়া স্থির জ্যামিতি ফলাফল গ্রহণ. জ্যামিতি চেক সারিবদ্ধকরণ নিশ্চিত করে, কিন্তু শুধুমাত্র আপনার নিজস্ব উপাদানে আপনার নিজস্ব প্যারামিটারে একটি পরীক্ষা কাটা নিশ্চিত করে যে মেশিনটি উত্পাদনে সহনশীলতা ধরে রাখবে।
যেখানে একটি প্রচলিত মিলিং M/C এখনও সেন্স করে
প্রতিটি কাজ একটি CNC নিয়ন্ত্রণ প্রয়োজন হয় না. রক্ষণাবেক্ষণের দোকানে, একক-পিস টুলিং কাজ এবং প্রশিক্ষণের পরিবেশে, একটি ঘোরানো মাথা এবং হাতের ফিড সহ একটি ম্যানুয়াল হাঁটু-টাইপ মিলের খরচ কম, দ্রুত সেট আপ হয় এবং একজন নতুন অপারেটরের কাছে যাওয়া সহজ।
এই শ্রেণীর একটি সর্বজনীন উত্তোলন-টেবিল মেশিন সমতল মুখ, কৌণিক পৃষ্ঠ, স্লট এবং কীওয়েগুলি পরিচালনা করে। এটি একটি সার্ভো-চালিত অক্ষের পুনরাবৃত্তিযোগ্যতার সাথে মেলে না, তবে যেখানে চাহিদার জন্য প্রথম স্থানে সেই পুনরাবৃত্তিযোগ্যতার প্রয়োজন হয় না, সেখানে ব্যবধান কোন ব্যাপার না।
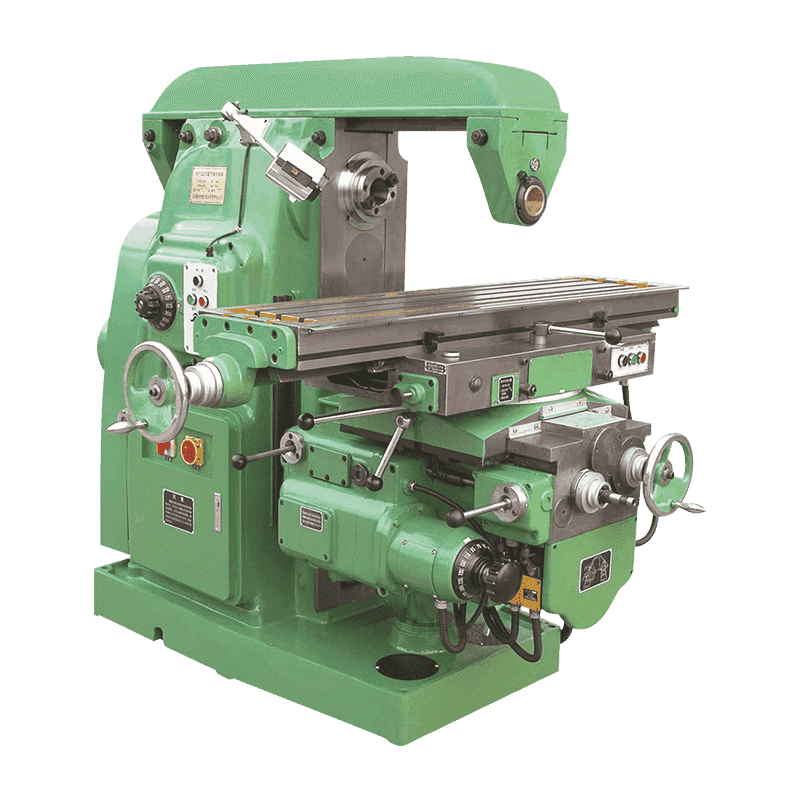 X6132 ইউনিভার্সাল লিফটিং টেবিল মিলিং মেশিন পণ্য পরিচিতি এবং ব্যবহার এই মেশিন টুলটি এক ধরনের শক্তিশালী ধাতু কাটার মেশিন টুল, মেশিন টুলটির শক্তিশালী অনমনীয়তা, একটি বিস্তৃত ফিড গতির পরিসীমা রয়েছে এবং এটি হতে পারে... পণ্য দেখুন →
গ্রহণযোগ্যতা পরীক্ষা এবং দৈনিক যত্ন
আপনার নিজের অংশে গ্রহণ চালান. সরবরাহকারীর দ্বারা সরবরাহ করা পরীক্ষার টুকরা তুলনা করার জন্য দরকারী, কিন্তু তারা খুব কমই উপাদান, ফিক্সচারিং বা বাস্তব উৎপাদনের সহনশীলতা পুনরুত্পাদন করে।
- জ্যামিতি পরীক্ষা। সাইন অফ করার আগে প্রকাশিত পরিসংখ্যানের বিপরীতে সরলতা, স্কোয়ারনেস এবং স্পিন্ডল রেডিয়াল রান-আউট যাচাই করুন।
- টেস্ট কাট। আপনার উপাদানগুলিকে আপনার স্বাভাবিক প্যারামিটারে মেশিন করুন এবং অঙ্কন সহনশীলতার বিরুদ্ধে সমাপ্ত পৃষ্ঠটি পরিমাপ করুন।
- একটানা দৌড়। একটি চার থেকে আট ঘণ্টার চক্র চালান এবং স্পিন্ডেল তাপমাত্রা দেখুন, অক্ষ ড্রিফ্ট এবং শিফট জুড়ে সঠিকতা পুনরাবৃত্তি করুন।
- প্রতিদিনের রুটিন। দিনের প্রথম কাটার আগে চিপগুলি পরিষ্কার করুন, ওয়ে লুব্রিকেশন চেক করুন এবং কুল্যান্টের ঘনত্ব নিশ্চিত করুন।
- ত্রৈমাসিক পরিদর্শন। বল স্ক্রু ব্যাকল্যাশ এবং গাইডওয়ে কন্ডিশন চেক করুন এবং ফাউন্ডেশন সরে গেলে মেশিনটিকে আবার লেভেল করুন।
আপনার ফ্লোরে মেশিনে এটি ফিরিয়ে আনা হচ্ছে
একটি মিলিং m/c তিনটি জিনিসের উপর নির্বাচন করা হয়: অংশগুলির জ্যামিতি, আপনি যে বাস্তব আকারের পরিসর চালাবেন, এবং প্রতিটি শিফটের জন্য প্রয়োজনীয় টুল-টু-টুল উত্পাদনশীলতা। প্রথমে সেগুলি স্থির করুন এবং স্পেসিফিকেশন তালিকা মূলত নিজেই লিখে।
নিংবো হংজিয়া সিএনসি 2006 সাল থেকে ধাতু কাটার সরঞ্জাম তৈরি করেছে, একটি ক্যাটালগ কভার করে অনুভূমিক বাঁক এবং মিলিং কেন্দ্র, উল্লম্ব লেদ, মিলিং কেন্দ্র এবং প্রচলিত মেশিন। একটি উল্লম্ব মেশিনিং কেন্দ্র সাধারণ মিলিং কাজের বেশিরভাগ অংশকে কভার করে, একটি ডাবল-কলামের কাঠামো বড় অংশগুলিকে কভার করে এবং একটি সর্বজনীন লিফটিং-টেবিল মিল সেই ফাঁক পূরণ করে যেখানে CNC নিয়ন্ত্রণের প্রয়োজন হয় না।
আপনি যদি নির্দিষ্ট অঙ্কন এবং সহনশীলতার বিপরীতে নির্বাচনটি পরীক্ষা করতে চান, তবে ক্যাটালগটি একা ব্রাউজ করার পরিবর্তে অংশের বিবরণ পাঠান। উত্পাদন অপারেশন পটভূমি উপর সেট করা হয় নিংবো হংজিয়া সিএনসি সম্পর্কে পৃষ্ঠা।
