আপনার যখন আমাদের প্রয়োজন তখন যোগাযোগ করতে দ্বিধা করবেন না!
 বাড়ি / খবর / শিল্প সংবাদ / একটি CNC মিলিং মেশিনের অংশগুলি ব্যাখ্যা করা হয়েছে: ফাংশন, স্পেস এবং টিপস
একটি CNC মিলিং মেশিনের অংশগুলি ব্যাখ্যা করা হয়েছে: ফাংশন, স্পেস এবং টিপস
 2026.09.02
 শিল্প সংবাদ
মূল উত্তর: এক নজরে একটি CNC মিলিং মেশিনের অপরিহার্য অংশ
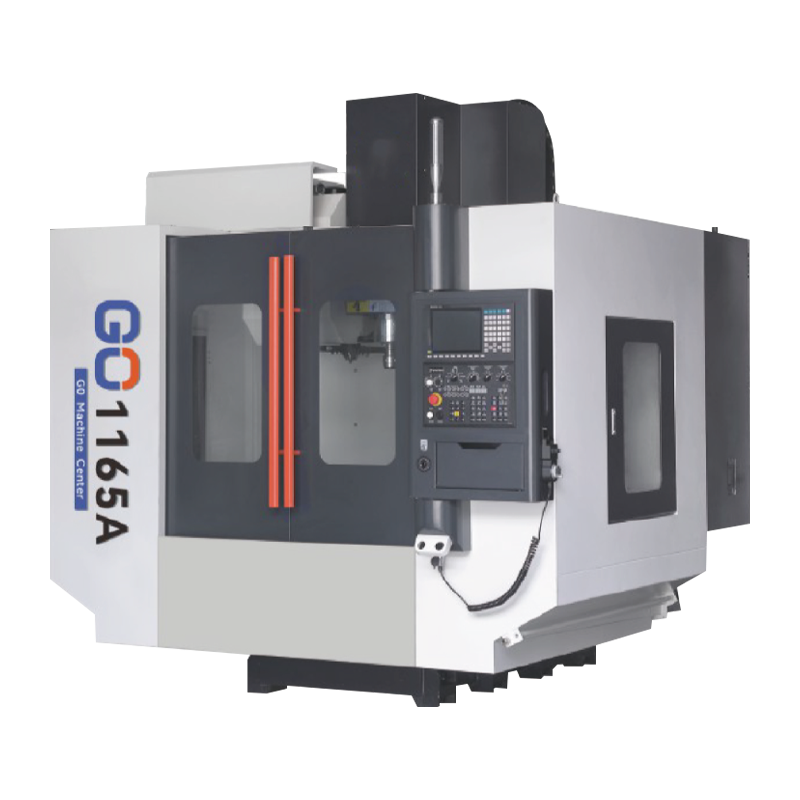
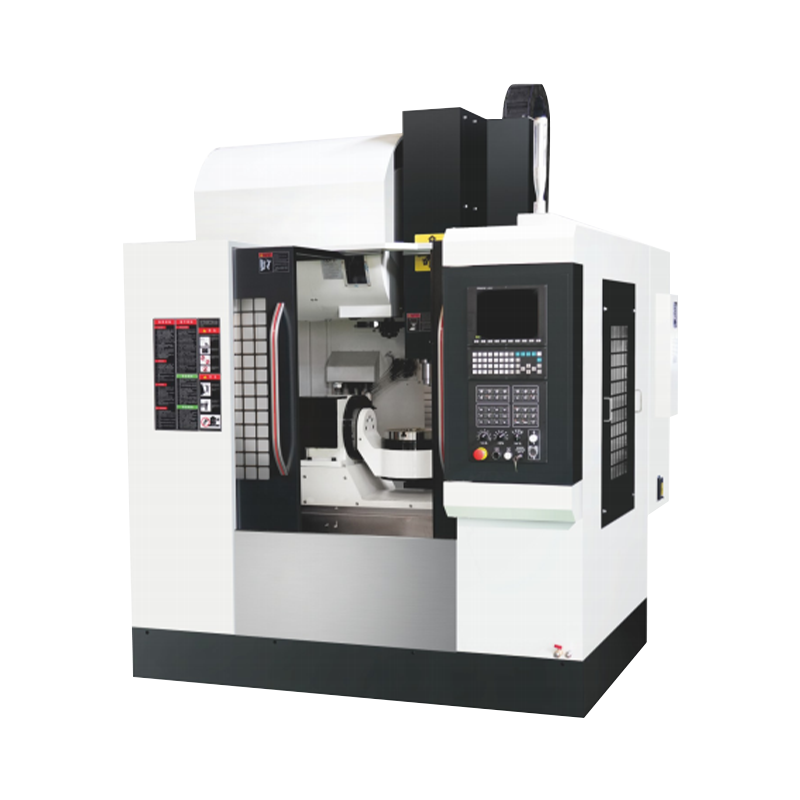
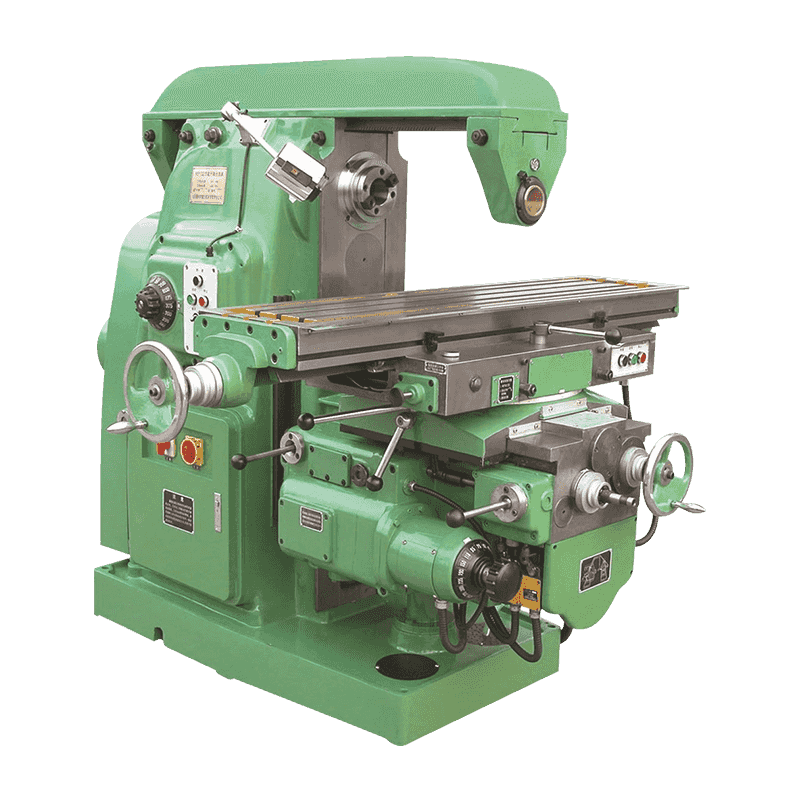
A সিএনসি মিলিং মেশিন যন্ত্রাংশের সাতটি মূল গ্রুপ থেকে তৈরি করা হয়েছে: মেশিনের বেস এবং কলাম, ওয়ার্কটেবল, স্পিন্ডেল ইউনিট, অক্ষ ড্রাইভ সিস্টেম (সার্ভো মোটর, বলস্ক্রু এবং লিনিয়ার গাইডওয়ে), টুল ম্যাগাজিন যার স্বয়ংক্রিয় টুল চেঞ্জার, সিএনসি কন্ট্রোলার এবং কুল্যান্ট এবং লুব্রিকেশন সিস্টেম। এই গোষ্ঠীগুলির প্রত্যেকটির সঠিকতা, অনমনীয়তা এবং দৈনিক আউটপুট কাটার উপর সরাসরি, পরিমাপযোগ্য প্রভাব রয়েছে, তাই প্রতিটি অংশ কী করে তা বোঝা হল একটি মিলিং মেশিন সঠিকভাবে মূল্যায়ন, পরিচালনা বা বজায় রাখার দ্রুততম উপায়।
একটি সাধারণ 3-অক্ষের উল্লম্ব মেশিনিং কেন্দ্র একটি চালায় স্পিন্ডেল গতির পরিসীমা 6,000 থেকে 12,000 RPM , মোটামুটি একটি worktable ভ্রমণ X-অক্ষে 800 থেকে 1,000 মিমি , এবং দ্রুত গতিপথ 24 এবং 48 মি/মিনিটের মধ্যে। নীচের অংশগুলি প্রতিটি অংশকে পৃথকভাবে ভেঙে দেয়, একটি মেশিন চক্রের সময় তারা কীভাবে ইন্টারঅ্যাক্ট করে তা ব্যাখ্যা করে এবং দেখায় যে মিলিং মেশিনের অংশগুলি CNC লেদ পার্টস থেকে কোথায় আলাদা যাতে ক্রেতারা দুটি মেশিনের প্রকারকে বিভ্রান্ত না করে।
মেশিনিং প্রক্রিয়া প্রতিটি অংশের মাধ্যমে কিভাবে প্রবাহিত হয়
বিচ্ছিন্নতার অংশগুলি বোঝা দরকারী, তবে একক যন্ত্রচক্রের সময় তারা কীভাবে সহযোগিতা করে তা দেখা তাদের মধ্যে সম্পর্ককে আরও স্পষ্ট করে তোলে।
- 1 ক্ল্যাম্পিং — ওয়ার্কপিসটি ওয়ার্কটেবলের উপর একটি ভিস, ফিক্সচার বা ক্ল্যাম্পিং প্লেটের মাধ্যমে স্থির করা হয়।
- 2 টুল লোড হচ্ছে — স্বয়ংক্রিয় টুল চেঞ্জার টুল ম্যাগাজিন থেকে প্রয়োজনীয় কাটার টাকুতে টেনে নেয়।
- 3 পজিশনিং — সার্ভো মোটরগুলি বলস্ক্রুগুলি চালায়, টেবিল এবং স্পিন্ডেল হেডকে প্রোগ্রাম করা X, Y এবং Z স্থানাঙ্ক বরাবর সরিয়ে দেয়।
- 4 কাটিং — স্পিন্ডলটি প্রোগ্রাম করা RPM-এ টুলটিকে ঘোরায় যখন কুল্যান্ট কাটিয়া অঞ্চলে স্প্রে করা হয়।
- 5 ফিনিশিং — একবার সমস্ত টুলপাথ শেষ হয়ে গেলে, টেবিলটি বাড়িতে ফিরে আসে এবং সমাপ্ত অংশটি পরিদর্শনের জন্য সরানো হয়।
কী স্পিন্ডল এবং মোটর স্পেসিফিকেশন যা পারফরম্যান্সকে প্রভাবিত করে
একটি 15 কিলোওয়াট স্পিন্ডেল মোটর একই টুল ব্যাসের অধীনে 5.5 কিলোওয়াট ইউনিটের চেয়ে প্রায় তিনগুণ দ্রুত স্টিলে কাটতে পারে।
স্পিন্ডেল এবং এর ড্রাইভ মোটর সাধারণত একটি সিএনসি মিলিং মেশিনের একক সবচেয়ে ব্যয়বহুল অংশ গ্রুপ এবং তাদের স্পেসিফিকেশন সিদ্ধান্ত নেয় যে মেশিনটি কী উপকরণ এবং কাটিং গভীরতা পরিচালনা করতে পারে। সাধারণ রেফারেন্স রেঞ্জ অন্তর্ভুক্ত:
- টাকু শক্তি: 5.5 কিলোওয়াট থেকে 15 কিলোওয়াট সাধারণ উদ্দেশ্য উল্লম্ব মেশিনিং কেন্দ্রের জন্য
- টাকু গতি: 12,000 RPM পর্যন্ত স্ট্যান্ডার্ড মডেলগুলিতে, উচ্চ-গতির স্পিন্ডেল 24,000 RPM-এ পৌঁছায়
- দ্রুত ট্র্যাভার্স: 24 থেকে 48 মি/মিনিট সার্ভো মোটর টর্ক এবং বলস্ক্রু লিডের উপর নির্ভর করে
- অবস্থান নির্ভুলতা: সাধারণত এর মধ্যে ±0.005 মিমি একটি ভাল রক্ষণাবেক্ষণ করা অক্ষ সিস্টেমে
সঠিক টুল হোল্ডার এবং স্বয়ংক্রিয় টুল চেঞ্জার নির্বাচন করা
টুল হোল্ডার এবং স্বয়ংক্রিয় টুল চেঞ্জার (ATC) ম্যানুয়াল হস্তক্ষেপ ছাড়াই কাটার মিড-প্রোগ্রাম অদলবদল করতে একসাথে কাজ করে। এই অংশের গোষ্ঠীটি সঠিকভাবে পাওয়া চক্রের সময় এবং পুনরাবৃত্তিযোগ্যতার উপর একটি বড় প্রভাব ফেলে।
ব্যবহারিক নির্বাচন টিপস
- টুলিং অর্ডার করার আগে টুল হোল্ডার টেপার (BT30, BT40, বা HSK) কে স্পিন্ডেল নোজ স্পেসিফিকেশনের সাথে মিলিয়ে নিন।
- ATC ক্ষমতা পরীক্ষা করুন — ক 16 থেকে 24 স্টেশন ম্যাগাজিন ঘন ঘন ম্যানুয়াল রিলোড ছাড়াই বেশিরভাগ সাধারণ মিলিং কাজ কভার করে।
- টুল পরিবর্তনের সময় যাচাই করুন, যেহেতু একটি দ্রুত পরিবর্তনকারী গড় প্রতি অদলবদল 1 থেকে 2 সেকেন্ড একটি মাল্টি-টুল প্রোগ্রাম বন্ধ অর্থপূর্ণ মিনিট শেভ করতে পারেন.
- ভারসাম্য সরঞ্জাম ধারকদের মোটামুটি 8,000 RPM এর উপরে ভারসাম্যহীন কম্পন থেকে স্পিন্ডল বিয়ারিং পরিধান প্রতিরোধ করতে।
সিএনসি মিলিং মেশিন পার্টস বনাম সিএনসি লেদ পার্টস: কমন মিক্স-আপ
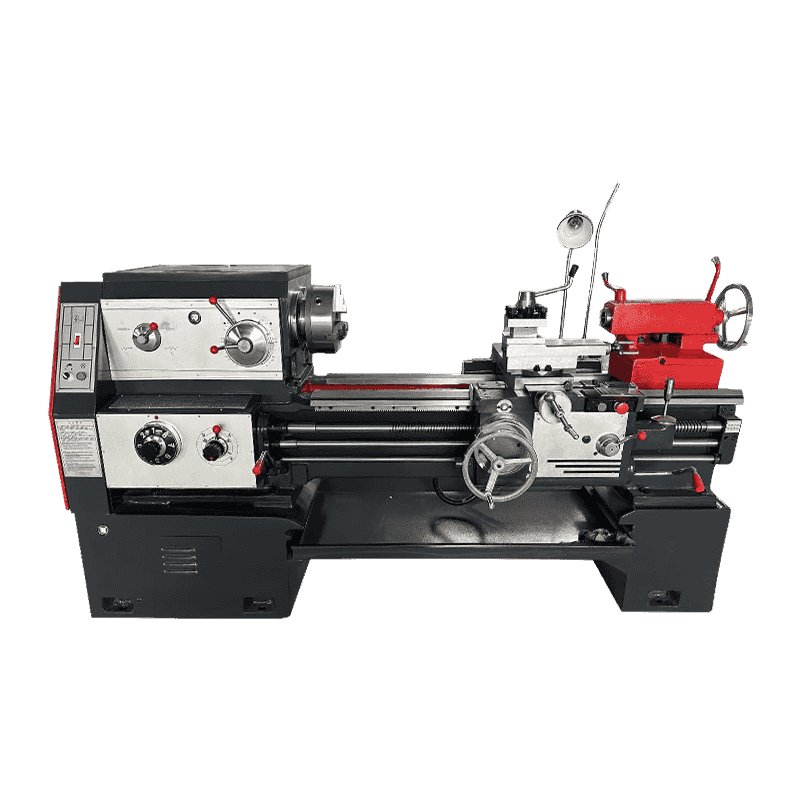
সিএনসি সরঞ্জামের নতুন ক্রেতারা প্রায়ই অনুমান করে a সিএনসি লেদ এবং একটি CNC মিলিং মেশিন একই অংশের নাম ভাগ করে, কিন্তু প্রতিটি প্ল্যাটফর্মে বিভিন্ন উপাদান বিভিন্ন ভূমিকা পালন করে। নীচের টেবিলটি সবচেয়ে ঘন ঘন বিভ্রান্তি পরিষ্কার করে।
| অংশ | একটি সিএনসি মিলিং মেশিনে | একটি CNC লেদ উপর |
|---|---|---|
| ওয়ার্কহোল্ডিং | একটি স্থির ওয়ার্কটেবলের সাথে বল্টেড ভিস বা ফিক্সচার | চক যা একটি নির্দিষ্ট টুলের বিরুদ্ধে ওয়ার্কপিসকে ঘুরিয়ে দেয় |
| টাকু ভূমিকা | ওয়ার্কপিস স্থির থাকার সময় কাটিয়া টুল ঘোরান | কাটিং টুলটি স্থির থাকার সময় ওয়ার্কপিসটি ঘুরিয়ে দেয় |
| অক্ষ বিন্যাস | সাধারণত X, Y এবং Z রৈখিক অক্ষ | ক্রমাগত C-অক্ষ ঘূর্ণন সহ সাধারণত X এবং Z রৈখিক অক্ষ |
| সেরা ফিট অংশ | পকেট, স্লট, সমতল মুখ, ছিদ্র করা নিদর্শন | বৃত্তাকার শ্যাফ্ট, হাতা, থ্রেডেড এবং টেপারড অংশ |
একটি CNC মিলিং মেশিন এবং একটি CNC লেথের মধ্যে মূল অংশ-স্তরের পার্থক্য।
দীর্ঘমেয়াদী অংশ নির্ভরযোগ্যতার জন্য রক্ষণাবেক্ষণ চেকলিস্ট
একটি সিএনসি মিলিং মেশিনে বেশিরভাগ অংশের ব্যর্থতা ত্রুটিপূর্ণ উপাদানগুলির পরিবর্তে এড়িয়ে যাওয়া তৈলাক্তকরণ বা বিলম্বিত পরিষ্কারের জন্য ফিরে আসে। একটি সহজ, সামঞ্জস্যপূর্ণ চেকলিস্ট আংশিক জীবনকে উল্লেখযোগ্যভাবে প্রসারিত করে।
- সাধারণত প্রস্তুতকারকের দ্বারা নির্ধারিত সময়সূচীতে বলস্ক্রু এবং রৈখিক গাইডওয়ে লুব্রিকেট করুন প্রতি 40 থেকে 80 অপারেটিং ঘন্টা .
- ATC গ্রিপার আর্ম এবং টুল ক্ল্যাম্পিং মেকানিজম পরিধানের জন্য মাসিক পরিদর্শন করুন যা চক্রের মাঝখানে একটি টুল ড্রপ করতে পারে।
- কুল্যান্ট ফিল্টার পরিষ্কার করুন এবং অগ্রভাগ আটকে যাওয়া এবং টাকু অতিরিক্ত গরম হওয়া প্রতিরোধ করতে সাপ্তাহিক ঘনত্ব পরীক্ষা করুন।
- ওয়ার্ম-আপের সময় টাকু ভারবহন তাপমাত্রা পরীক্ষা করুন; অধীনে একটি স্থিতিশীল পড়া 60°সে 20 মিনিট পরে সাধারণত স্বাস্থ্যকর bearings নির্দেশ করে.
চলন্ত অংশগুলি পরিচালনা করার সময় সুরক্ষা নোট
একটি CNC মিলিং মেশিনের বেশ কয়েকটি যন্ত্রাংশ উচ্চ গতিতে চলে বা সঞ্চিত শক্তি বহন করে, তাই কিছু সুরক্ষা অভ্যাস কখনই এড়িয়ে যাওয়া উচিত নয়।
- স্পিন্ডল গার্ড এবং অক্ষের কভারগুলি যে কোনও কাটিয়া চক্রের সময় বন্ধ রাখুন; টাকু ঘোরার সময় কখনই কাজের অঞ্চলে পৌঁছাবেন না।
- ATC ম্যাগাজিন, বলস্ক্রু বা কুল্যান্ট পাম্প পরিষেবা দেওয়ার আগে মেশিনের শক্তি লক আউট করুন।
- আকস্মিক টুল ইজেকশন এড়াতে উচ্চ RPM এ সঠিক টুল হোল্ডার ব্যালেন্স গ্রেড ব্যবহার করুন।
- কাটা-প্রতিরোধী গ্লাভস পরুন শুধুমাত্র যখন টাকুটি সম্পূর্ণভাবে বন্ধ হয়ে যায়, এটি বাঁকানোর সময় কখনই নয়।
সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী সিএনসি মিলিং মেশিন অংশ
Q সিএনসি মিলিং মেশিনে কোন অংশটি দ্রুত শেষ হয়ে যায়?
কাটিং টুলস এবং টুল হোল্ডারগুলি প্রথমে পরিধান করে কারণ তারা ওয়ার্কপিসের সাথে সরাসরি যোগাযোগ করে, তারপরে বলস্ক্রু এবং লিনিয়ার গাইডওয়েগুলি যদি লুব্রিকেশনকে অবহেলা করা হয়।
Q একই টুলিং একটি CNC মিলিং মেশিন এবং একটি CNC লেদ ব্যবহার করা যেতে পারে?
না। একটি সিএনসি লেদ একটি নির্দিষ্ট টুল পোস্টে লাগানো টার্নিং ইনসার্ট এবং সিঙ্গেল-পয়েন্ট কাটিং টুল ব্যবহার করে, যখন একটি মিলিং মেশিন ঘূর্ণায়মান এন্ড মিল, ড্রিলস এবং স্পিন্ডলে রাখা ফেস মিল ব্যবহার করে।
Q কত ঘন ঘন সিএনসি কন্ট্রোলার এবং ড্রাইভের অংশগুলি পরীক্ষা করা উচিত?
প্রতি তিন থেকে ছয় মাসে সংযোগকারী, কুলিং ফ্যান এবং ব্যাকআপ ব্যাটারিগুলির একটি প্রাথমিক পরিদর্শন সাধারণত অপরিকল্পিত বৈদ্যুতিক ডাউনটাইম প্রতিরোধ করার জন্য যথেষ্ট।
Q একটি CNC মিলিং মেশিনের জন্য আমি সম্পূর্ণ অংশ কনফিগারেশন কোথায় দেখতে পারি?
বর্তমান মডেলের জন্য সম্পূর্ণ টাকু, অক্ষ এবং টুল ম্যাগাজিনের স্পেসিফিকেশন হংজিয়া সিএনসি পণ্য পৃষ্ঠায় তালিকাভুক্ত করা হয়েছে।
